Ana Sayfa/CNC Talaşlı İmalat/Kompozit ve Karbon Fiber Kalıp İmalatı
HİZMETLERİMİZ
Kompozit Kalıp İmalatı: Karbon Fiber Kalıbı ve Layup Tool
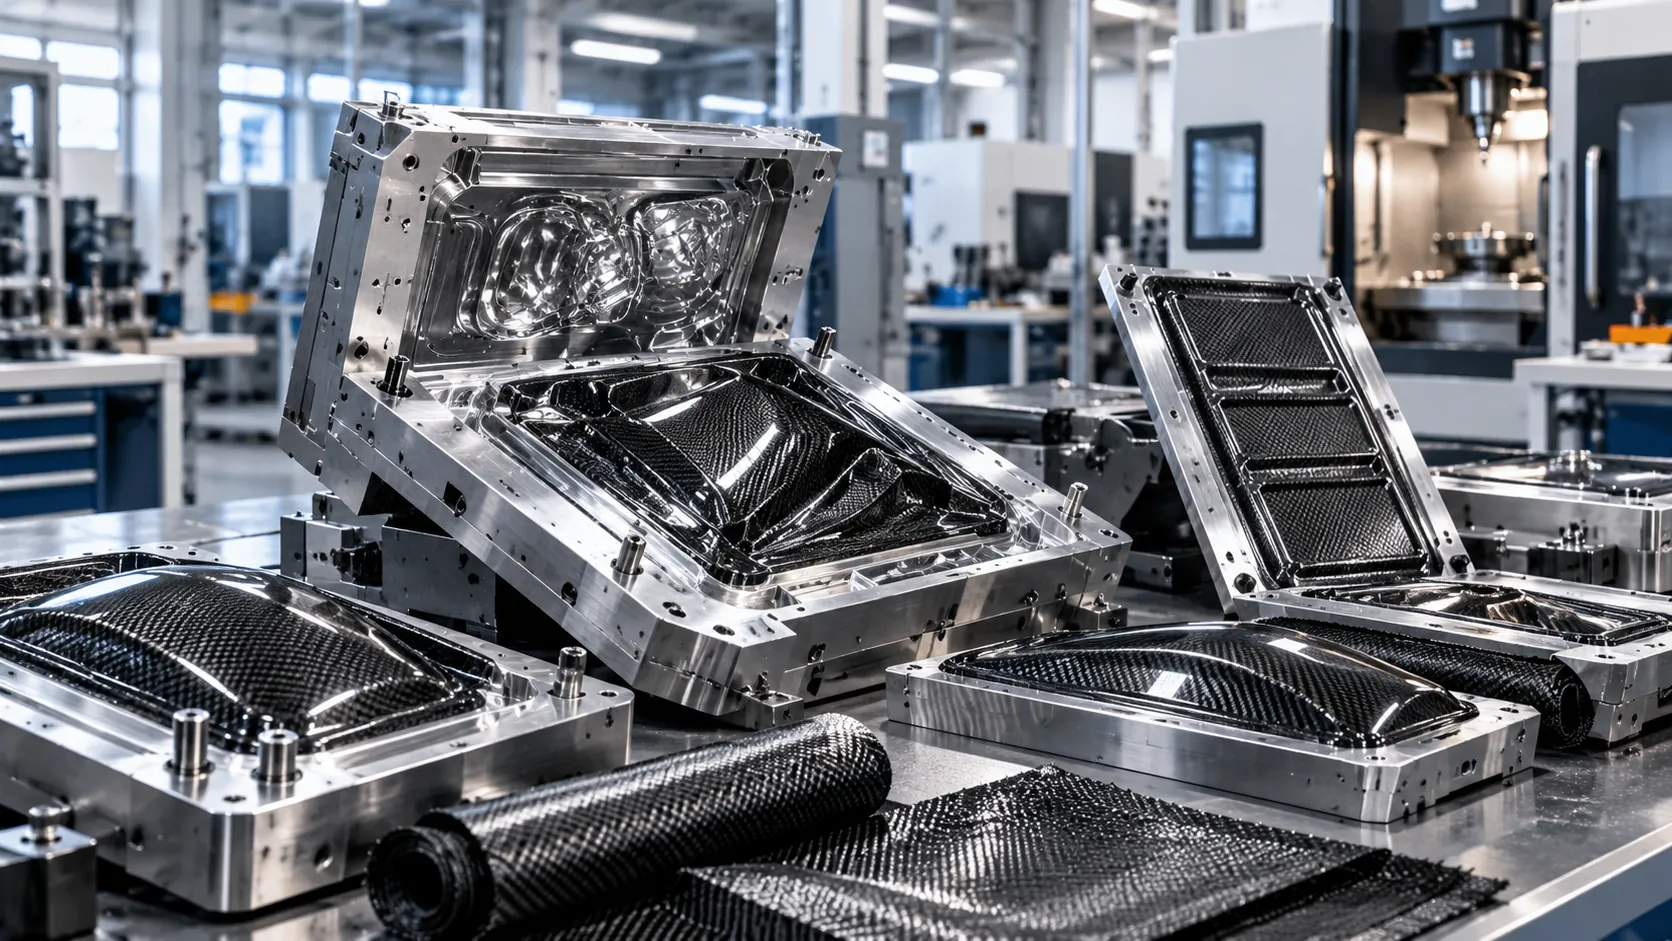
Kompozit kalıp imalatı, karbon fiber ve benzeri kompozit parçaların üretiminde kullanılan layup tool ve kalıp yüzeylerinin CNC ile işlenmesini kapsar. Kalıp malzemesi ve yüzey doğruluğu, kompozit parçanın ölçü ve yüzey kalitesini doğrudan etkiler.
01KOMPOZİT VE KARBON FİBER KALIP İMALATI
Layup Tool ve Karbon Fiber Kalıbı Nedir?
Layup tool, prepreg veya kuru elyaf katmanlarının serildiği ve şekillendirildiği kalıp yüzeyidir. Kürleme (pişirme) sonrasında kompozit parça bu yüzeyin geometrisini ve yüzey kalitesini alır.
Takım, parçanın boyut doğruluğunu belirlediği için yüzey profili ve sıcaklık altındaki dimensiyonel kararlılığı önemlidir. Bu nedenle kalıp malzemesi, parçanın kürleme sıcaklığı ve üretim adedine göre seçilir.
UYGULAMA ALANLARI
- Karbon fiber parça kalıpları
- Layup tool ve model yüzeyleri
- Prepreg ve otoklav kalıpları
- Prototip kompozit parça kalıpları
- Kompozit parça kesim ve kontrol aparatları
02AVANTAJLAR
Bu Yöntemin Sağladığı Avantajlar
01
Serbest Form Yüzey İşleme
Sürekli eğrisel kalıp yüzeyleri için eşzamanlı 5 eksen işleme yaklaşımı.
02
Malzeme Seçim Desteği
Kürleme sıcaklığı ve adede göre Invar, metal veya kompozit kalıp malzemesi değerlendirmesi.
03
Prototip Kalıp Çözümleri
Epoksi veya poliüretan esaslı levhalardan model ve prototip kalıp işleme.
04
Isıl Genleşme Odaklı Planlama
Kalıp-parça genleşme uyumu, ölçü doğruluğu için planlamanın merkezinde yer alır.
05
Modifiye ve Revizyon Kolaylığı
Kompozit ve levha esaslı takımlar, ömrü boyunca işlenerek değiştirilebilir.
02
Kalıp Malzemeleri ve Seçim Kriterleri
Invar (yaklaşık %36 nikelli demir-nikel alaşımı), yaklaşık 1,2 ppm/°C ısıl genleşme katsayısıyla çeliğe göre çok düşük genleşme gösterir ve büyük karbon fiber kalıplarında havacılık sektöründe kullanılır. Kaynaklara göre dezavantajı yüksek maliyeti, ağırlığı ve uzun temin süresidir.
Alüminyum ve çelik düşük maliyetli ve kolay işlenebilirdir; ancak kompozite göre yüksek ısıl genleşme katsayıları, yüksek kürleme sıcaklığında büyük parçalarda ölçü sapması yaratabilir. Epoksi ve BMI esaslı kompozit takım malzemeleri kompozit parçanın genleşmesine yakın bir değer sunar, kürleme sonrası işlenebilir ve Invar’a göre çok daha hafiftir; ancak genel olarak metal kadar dayanıklı değildir.
Epoksi ve poliüretan esaslı kalıp (takım) levhaları ise model, prototip kalıp ve düşük adetli üretim takımı için CNC ile kolay işlenir; ancak ısıl genleşmeleri yüksektir ve sıcaklık sınırları ürüne göre değişir (ör. bazı epoksi levhalar yaklaşık 121°C kürleme için tasarlanmıştır). Doğru malzeme, müşterinin kürleme sıcaklığı, tolerans ve adet bilgisine göre belirlenir.
03
Kompozit Kalıpların 5 Eksen CNC ile İşlenmesi
Kalıp yüzeyleri genellikle sürekli eğrisel formlardan oluşur. Bu tür serbest form yüzeylerde eşzamanlı 5 eksen işleme, takımın yüzeye göre yönelimini koruyarak yüzey kalitesine ve az bağlamaya katkı sağlayabilir.
Kalıp işlemede önce kaba işleme ile malzeme alınır, ardından ince finiş geçişleriyle yüzey profili oluşturulur. Parça serilmeden önce yüzey hazırlığı, cilalama veya kaplama gibi sonraki adımlar kalıp tipine göre ayrıca netleştirilir.
04
Prototip Kalıptan Seri Üretim Takımına
Ürün geliştirme aşamasında hafif ve kolay işlenen levha malzemelerden model veya prototip kalıp üretilerek tasarım doğrulanır. Sonrasında seri üretim için Invar, çelik veya kompozit takım gibi daha dayanıklı malzemelere geçilebilir.
Hangi kalıp malzemesinin uygun olduğu; parça boyutu, kürleme sıcaklığı, ömür beklentisi ve tolerans gereksinimine bağlıdır. Bu seçim, teknik resim ve üretim planı birlikte incelenerek yapılır.
03MALZEME
İşlenen Malzemeler
- Invar (demir-nikel alaşımı)
- Alüminyum alaşımları
- Karbon/epoksi ve BMI esaslı kompozit takım malzemeleri
- Epoksi esaslı kalıp (takım) levhaları
- Poliüretan esaslı kalıp levhaları
04SÜREÇ
Teknik Resimden Teslimata Çalışma Sürecimiz
01
Teknik Analiz
Teknik resim, 3B model, malzeme, tolerans ve adet bilgisi incelenir; imalat edilebilirlik ve olası riskler teklif aşamasında netleştirilir.
02
CAM Programlama
Parçaya uygun işleme stratejisi, takım yolu ve bağlama yöntemi belirlenir; gerekli durumlarda aparat tasarımı yapılır.
03
CNC Üretim
Parça, 3, 4 veya 5 eksen tezgâhlarda planlanan sırayla işlenir; kritik ölçüler üretim sırasında takip edilir.
04
Kalite ve Teslimat
Teknik resimdeki ölçüler kontrol edilir, talep edilen dokümanlar hazırlanır ve parçalar anlaşılan teslim planına göre sevk edilir.
05SSS
Sıkça Sorulan Sorular
Teknik resminiz, malzeme ve adet bilgilerinizle bize ulaşın; projenize özel yanıt verelim.
Layup tool için hangi malzeme seçilmelidir?
Seçim kürleme sıcaklığına, parça boyutuna, tolerans ve adede bağlıdır. Yüksek sıcaklık ve dar tolerans için genleşmesi düşük Invar veya kompozit takım, prototip ve düşük sıcaklık için kalıp levhası uygun olabilir.
Alüminyum kalıp karbon fiber için kullanılabilir mi?
Alüminyum işlenmesi kolay ve ekonomik bir malzemedir; fakat genleşmesi kompozite göre yüksektir. Bu nedenle yüksek sıcaklıkta kürlenen ve dar toleranslı büyük parçalarda ölçü sapması riski dikkate alınmalıdır.
Kalıp levhaları hangi sıcaklıklara dayanır?
Ürüne göre değişir. Bazı epoksi levhalar yaklaşık 121°C kürleme için tasarlanırken, bazı poliüretan türleri yaklaşık 93–150°C aralığında kullanılır. Kesin değerler üreticinin teknik föyünden doğrulanmalıdır.
Kompozit kalıp için hangi dosyalar gerekir?
Parçanın 3B yüzey modeli (STEP vb.), kürleme sıcaklığı ve yöntemi, beklenen adet ve tolerans bilgisi teklif için yeterlidir.
06DİĞER HİZMETLER
Diğer Hizmetlerimiz

01 / 04
3 Eksen CNC İşleme
Prizmatik parçalar, plakalar, flanşlar ve kalıp elemanları için verimli, tekrarlanabilir 3 eksen talaşlı imalat.
İNCELE
02 / 04
4 Eksen CNC İşleme
Dönel eksen sayesinde silindirik ve çok yüzeyli parçaların tek bağlamada işlenmesi; kamalar, delikler ve helisel yapılar.
İNCELE
03 / 04
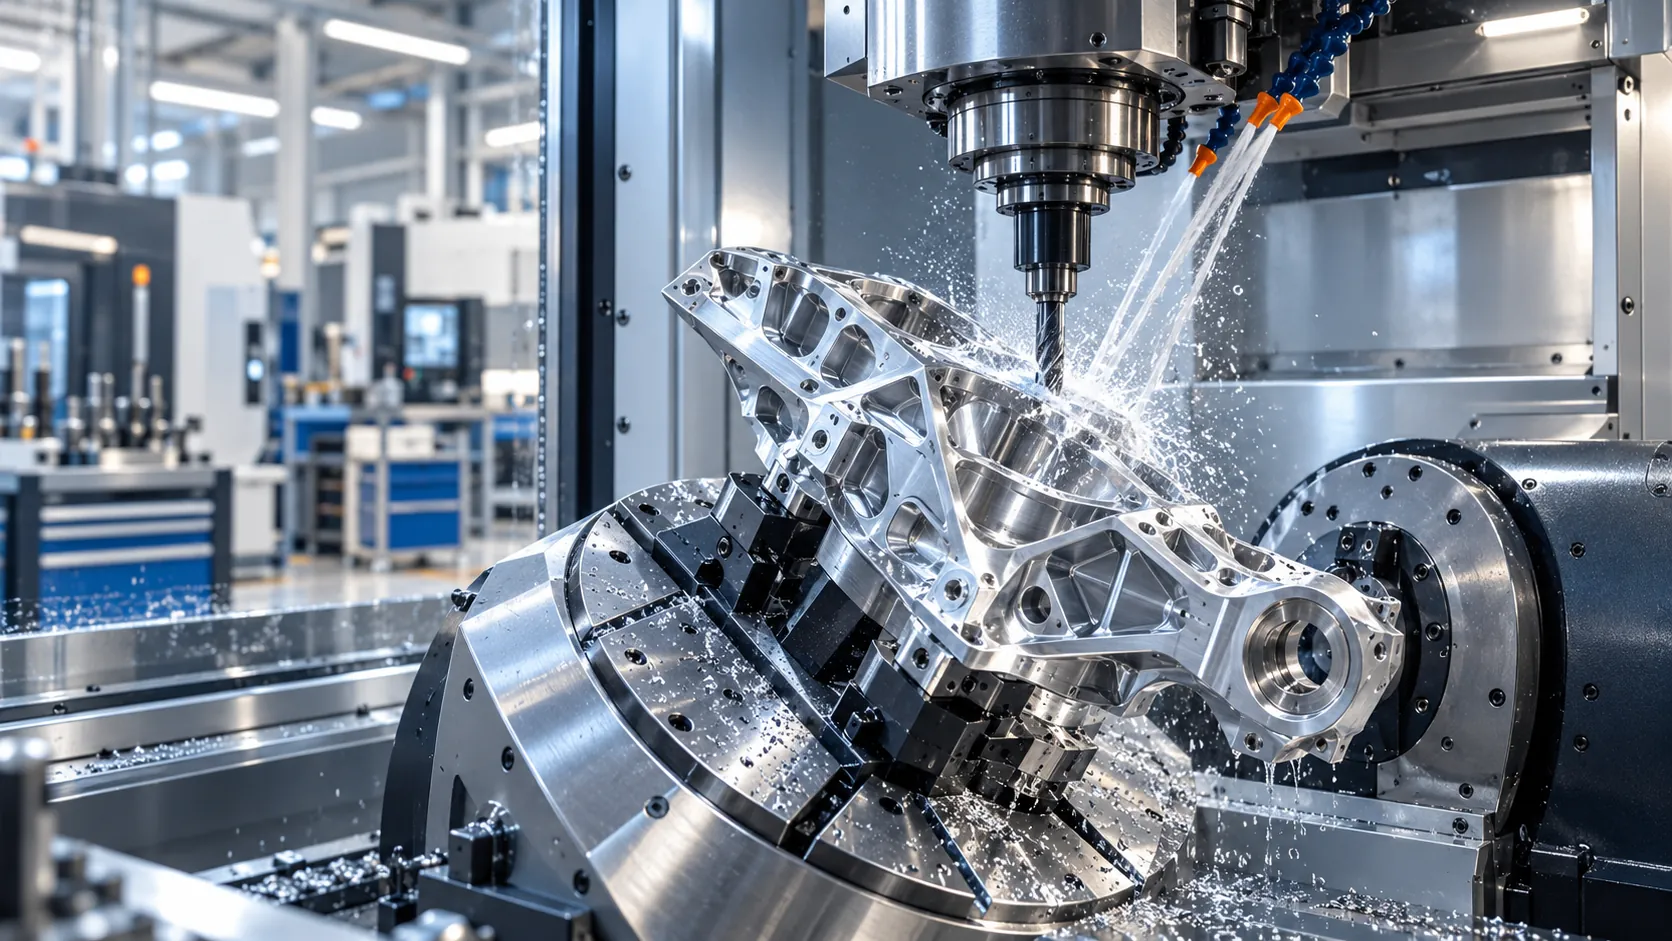
5 Eksen CNC İşleme
Karmaşık geometrili metal parçaların az bağlamayla, yüksek hassasiyetle işlenmesi için 3+2 ve eşzamanlı 5 eksen yaklaşımı.
İNCELE
04 / 04
Hassas Parça İmalatı
Dar tolerans, yüzey kalitesi ve ölçüm doğrulaması gerektiren parçalar için teknik resme uygun üretim.
İNCELE
Projeniz İçin Teklif Alın
Kompozit parça kalıbınız için 3B modeli ve kürleme bilgilerini paylaşın, kalıp işleme planını birlikte hazırlayalım.