Ana Sayfa/CNC Talaşlı İmalat
HİZMETLERİMİZ
CNC Talaşlı İmalat ve Fason CNC İşleme
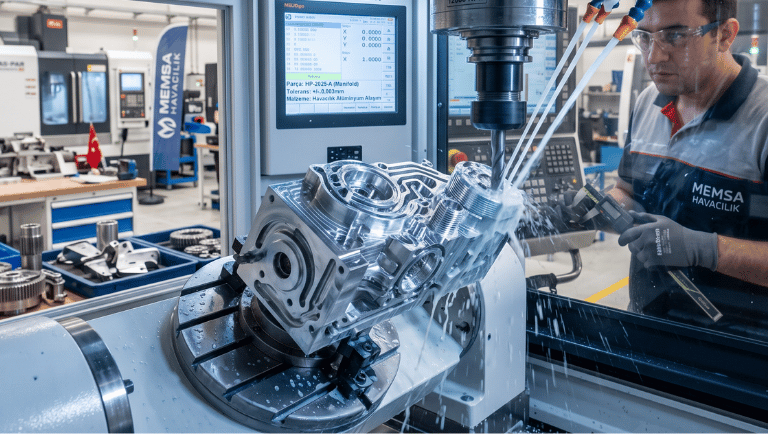
CNC talaşlı imalat, bilgisayar kontrollü tezgâhlarda hammaddeden kesici takımlarla talaş kaldırarak parça üretme yöntemidir. Memsa Havacılık olarak fason CNC işleme ihtiyacı olan firmalara 3, 4 ve 5 eksen çözümlerle, teknik resme uygun parça üretimi planlıyoruz.

01CNC TALAŞLI İMALAT
Fason CNC İşleme Nedir, Kimler İçin Uygundur?
Fason CNC işleme, kendi talaşlı imalat altyapısı bulunmayan veya mevcut kapasitesini tamamlamak isteyen firmaların parçalarını dışarıda ürettirmesidir. Makine üreticileri, kalıpçılar, savunma ve havacılık tedarikçileri ve yedek parça ihtiyacı olan işletmeler bu modeli sık kullanır.
Müşteri teknik resmi veya 3B modeli sağlar; imalatçı malzeme temininden işlemeye, gerekirse ölçüm raporuna kadar süreci planlar. Böylece alıcı firma yatırım yapmadan farklı geometri ve adetlerde parça çalıştırabilir.
UYGULAMA ALANLARI
- Muhafaza ve gövde parçaları
- Flanş, plaka ve braketler
- Mil, burç ve dişli benzeri dönel parçalar
- Kalıp ve aparat elemanları
- Yedek ve değişim parçaları
- Prototip ve ön seri parçalar
02HİZMETLER
CNC Talaşlı İmalat Hizmetlerimiz
01 / 05
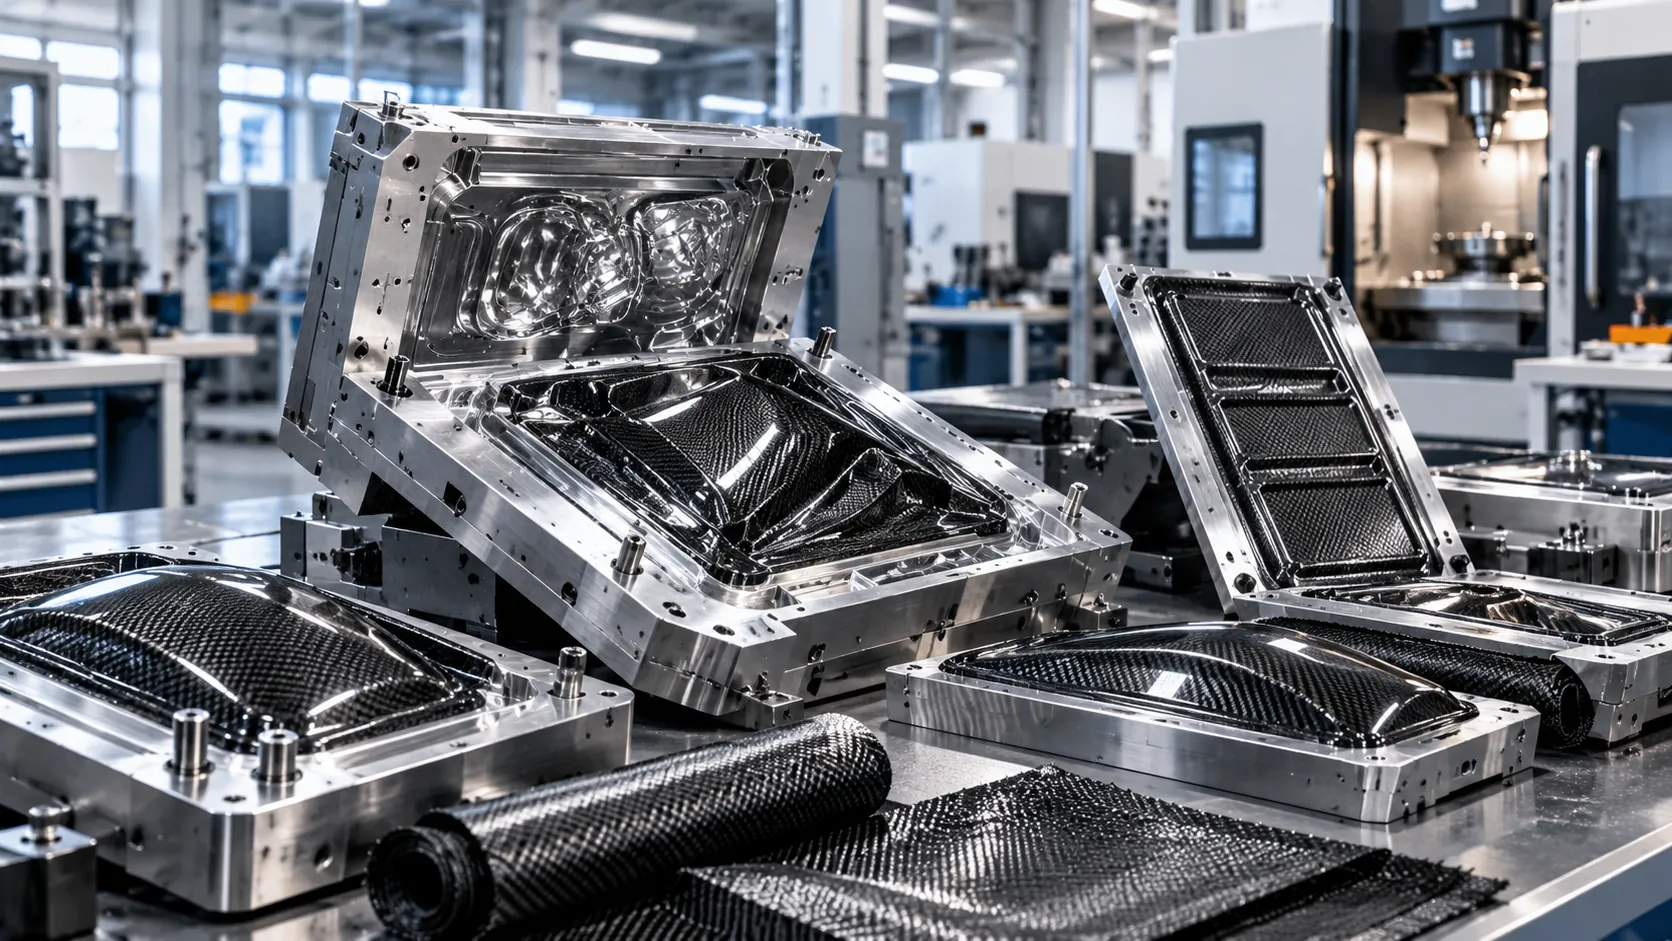
Kompozit ve Karbon Fiber Kalıp
Karbon fiber ve kompozit parça üretimi için layup tool, kalıp ve model işleme çözümleri.
İNCELE

02 / 05
3 Eksen CNC İşleme
Prizmatik parçalar, plakalar, flanşlar ve kalıp elemanları için verimli, tekrarlanabilir 3 eksen talaşlı imalat.
İNCELE
03 / 05
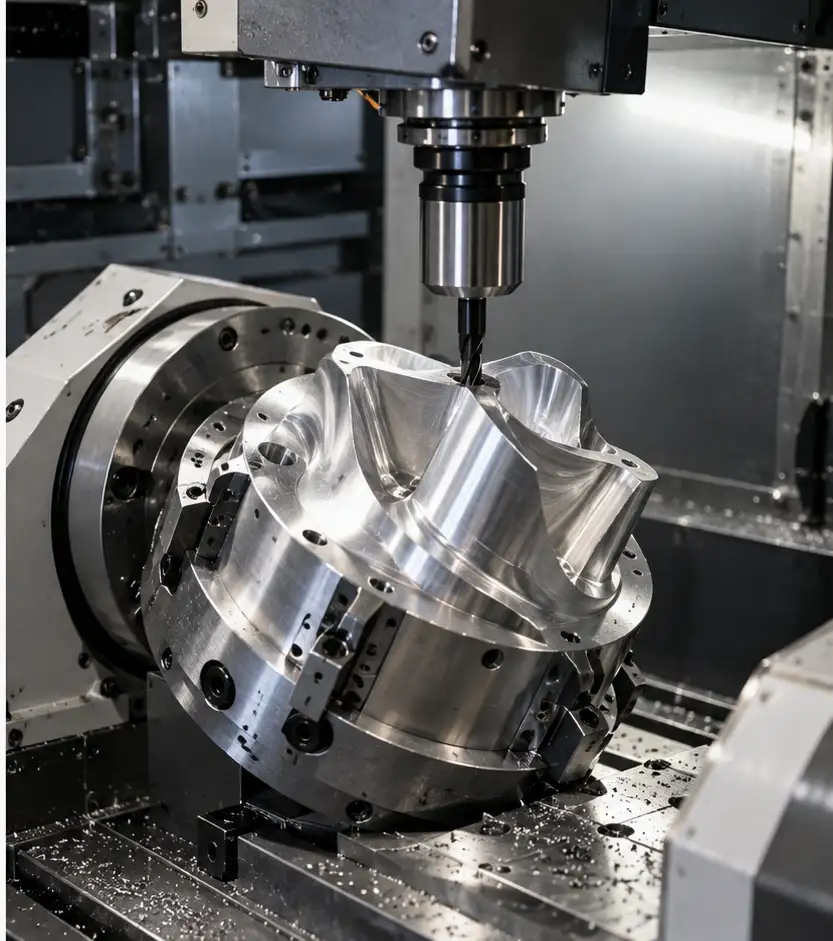
4 Eksen CNC İşleme
Dönel eksen sayesinde silindirik ve çok yüzeyli parçaların tek bağlamada işlenmesi; kamalar, delikler ve helisel yapılar.
İNCELE
04 / 05
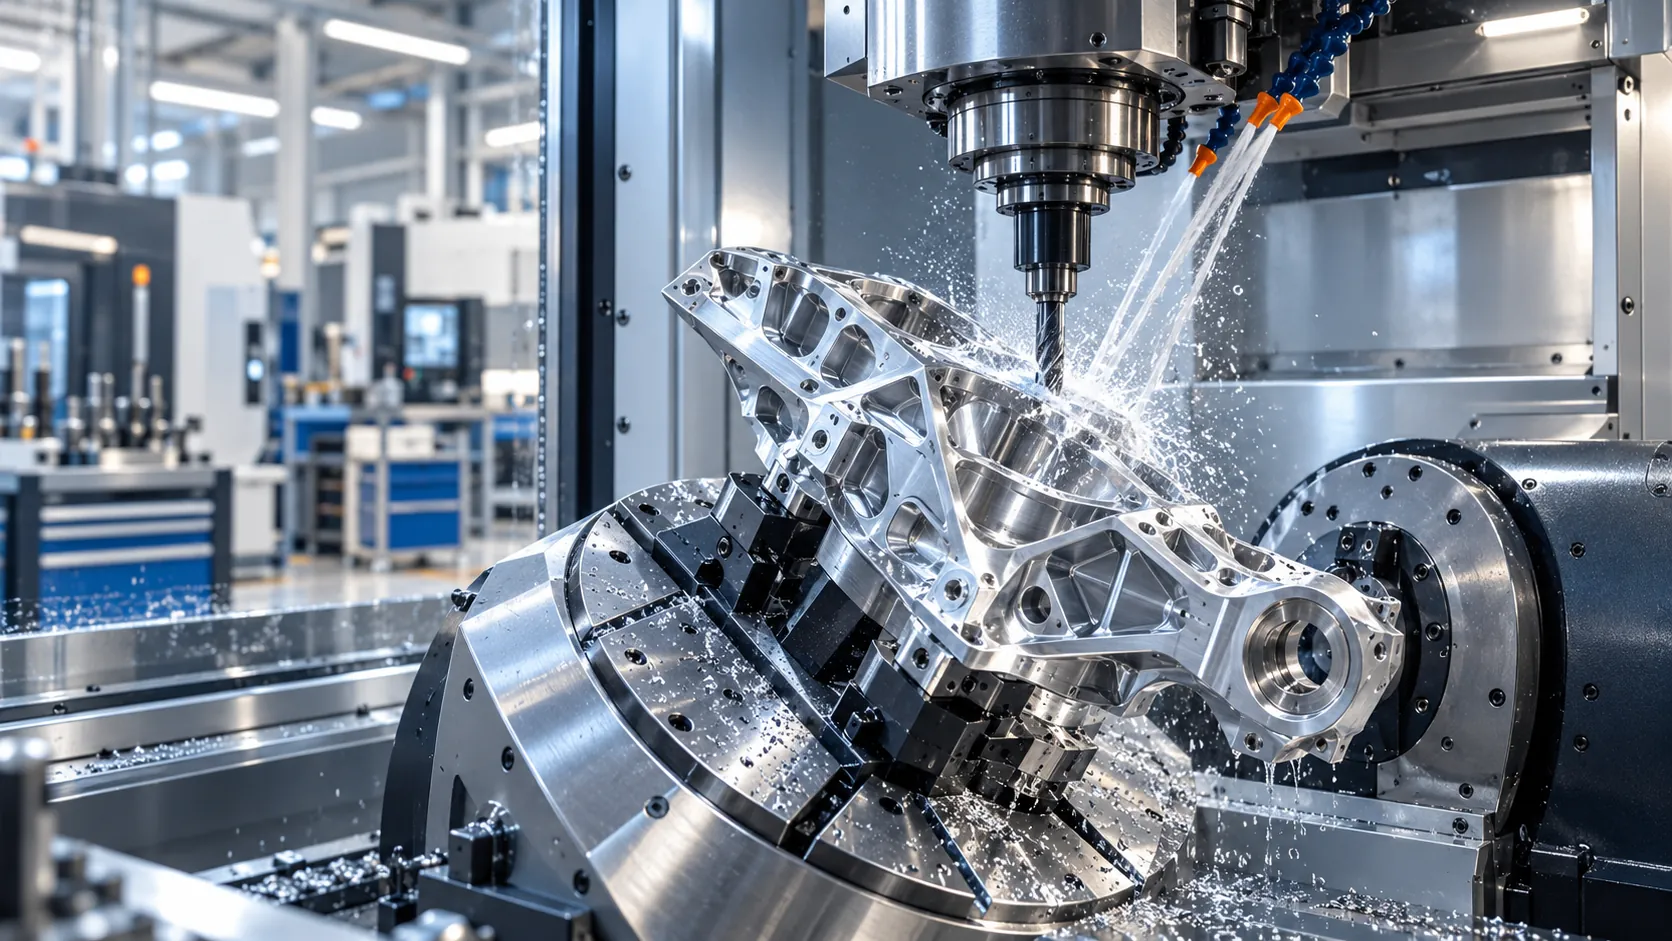
5 Eksen CNC İşleme
Karmaşık geometrili metal parçaların az bağlamayla, yüksek hassasiyetle işlenmesi için 3+2 ve eşzamanlı 5 eksen yaklaşımı.
İNCELE
05 / 05
Hassas Parça İmalatı
Dar tolerans, yüzey kalitesi ve ölçüm doğrulaması gerektiren parçalar için teknik resme uygun üretim.
İNCELE
03NEDEN MEMSA
Fason CNC İşlemede Çalışma Prensiplerimiz
01
3, 4 ve 5 Eksen Seçeneği
Parça geometrisine göre 3 eksen, 4 eksen veya 5 eksen yaklaşım değerlendirilir.
02
Prototip ve Seri Üretim
Tek adetlik denemelerden tekrarlayan partilere kadar farklı adetler için üretim planı.
03
Teknik Resme Uygunluk
Ölçü, tolerans ve yüzey beklentileri üretim ve kontrol planının temelini oluşturur.
04
Malzeme Çeşitliliği
Alüminyum, çelik, paslanmaz, titanyum ve mühendislik plastikleri gibi malzemelerde işleme.
05
Üretim Öncesi Analiz
İmalat riskleri ve alternatif çözümler teklif aşamasında müşteriyle paylaşılır.
06
Ölçüm Doğrulaması
Kritik ölçüler, parçanın gereksinimine uygun ölçüm yöntemleriyle kontrol edilir.
02
3, 4 ve 5 Eksen Tezgâhlarla Çalışma Yaklaşımı
Parçanın geometrisi hangi eksen yapılandırmasının uygun olduğunu belirler. Prizmatik ve tek yönden erişilebilen parçalarda 3 eksen yeterli olurken, silindirik veya birden fazla yüzeyi işlenecek parçalarda 4. eksen, karmaşık yüzeyli ve çok açılı parçalarda 5 eksen avantaj sağlayabilir.
Yüzeylerin tek bağlamada işlenmesi, parça sökülüp yeniden bağlandıkça oluşabilen referans kaymasını azaltır ve yüzeyler arası konum toleranslarını tutturmayı kolaylaştırır. Hangi yaklaşımın daha ekonomik olduğu ise adet, malzeme ve toleransa bağlı olarak teklif aşamasında değerlendirilir.
03
Prototip ve Seri Üretim
Prototip aşamasında hedef, tasarımı hızlı biçimde doğrulamak ve gerekirse revize etmektir; bu nedenle tek veya az adetli parçalarda esnek bağlama ve hızlı programlama öne çıkar. Teknik resim üzerinde çıkan geometri veya tolerans sorunları, seri üretime geçilmeden önce bu aşamada yakalanabilir.
Seri üretimde öncelik tekrarlanabilirliktir: doğrulanan CAM programı, aparat ve ölçüm planı korunarak parçalar aynı yöntemle üretilir. Küçük ve orta ölçekli partilerde bağlama süresini kısaltan özel aparatlar, birim parça başına süreyi düşürmeye yardımcı olabilir.
Prototipten seriye geçişte aynı teknik resim, aynı revizyon ve aynı kontrol kriterleri üzerinden ilerlenmesi, parçalar arası tutarlılığı destekler. Çizim revizyonu değiştiğinde, üretimde güncel revizyonun kullanıldığının müşteriyle teyit edilmesi iyi bir uygulamadır.
04
Üretimden Önce Teknik Analiz ve CAM Programlama
Her iş, teknik resmin, malzeme bilgisinin ve tolerans beklentilerinin incelenmesiyle başlar. Derin cepler, ince cidarlar, dar köşe yarıçapları veya sert malzemeler gibi imalat riski taşıyan noktalar teklif aşamasında müşteriyle paylaşılır.
CAM aşamasında kaba ve finiş işleme stratejisi, takım seçimi, bağlama ve işleme sırası belirlenir. Aynı ölçülere bağlı yüzeylerin mümkün olduğunca aynı bağlamada işlenmesi planlanır.
05
Ölçüm ve Kalite Kontrol
Hassas parçalarda üretim kadar doğrulama da önemlidir. Koordinat ölçüm makineleri (CMM), dokunmatik veya temassız problarla yüzeyden nokta toplayarak silindir, düzlem gibi geometrik elemanlar oluşturur ve yuvarlaklık, düzlemsellik, diklik gibi değerlerin değerlendirilmesini sağlar.
Hangi ölçümün hangi yöntemle yapılacağı parçanın tolerans yapısına ve müşterinin talep ettiği dokümana göre belirlenir. Kritik ölçüler için ölçüm yönteminin sipariş öncesinde kararlaştırılması, beklenti farklarını önler.
04MALZEME
İşlenen Malzemeler
- Alüminyum alaşımları (ör. 6061, 7075, 2024)
- Karbon ve alaşımlı çelikler
- Paslanmaz çelikler (ör. 304, 316L, 17-4 PH)
- Titanyum alaşımları (ör. Ti-6Al-4V)
- Nikel esaslı süper alaşımlar (ör. Inconel 718)
- Mühendislik plastikleri (ör. POM, PEEK)
- Kompozit kalıp levhaları ve model malzemeleri
05SÜREÇ
Teknik Resimden Teslimata Çalışma Sürecimiz
01
Teknik Analiz
Teknik resim, 3B model, malzeme, tolerans ve adet bilgisi incelenir; imalat edilebilirlik ve olası riskler teklif aşamasında netleştirilir.
02
CAM Programlama
Parçaya uygun işleme stratejisi, takım yolu ve bağlama yöntemi belirlenir; gerekli durumlarda aparat tasarımı yapılır.
03
CNC Üretim
Parça, 3, 4 veya 5 eksen tezgâhlarda planlanan sırayla işlenir; kritik ölçüler üretim sırasında takip edilir.
04
Kalite ve Teslimat
Teknik resimdeki ölçüler kontrol edilir, talep edilen dokümanlar hazırlanır ve parçalar anlaşılan teslim planına göre sevk edilir.
06SSS
Sıkça Sorulan Sorular
Teknik resminiz, malzeme ve adet bilgilerinizle bize ulaşın; projenize özel yanıt verelim.
Fason CNC işleme için hangi dosyalar gerekir?
Teknik resim (PDF) ve mümkünse STEP/IGES gibi 3B model, malzeme, adet ve tolerans bilgisiyle birlikte yeterlidir. Eksik bilgi varsa teklif aşamasında birlikte netleştirilir.
Tek adet prototip parça üretilebilir mi?
Evet, prototip ve tek adetlik işler için üretim planlanır. Parçanın geometrisine ve malzemesine bağlı olarak süre ve maliyet teklif aşamasında paylaşılır.
Parça için hangi eksen sayısı gerekir?
Bu, geometriye bağlıdır. Tek yönden erişilebilen prizmatik parçalarda 3 eksen yeterli olabilir; silindirik veya çok yüzeyli parçalarda 4 eksen, karmaşık yüzeylerde 5 eksen tercih edilir. Teknik resmi inceleyerek öneri sunarız.
Genel toleranslar nasıl belirtilir?
Bireysel tolerans verilmeyen ölçüler için çizim başlık bloğunda genellikle ISO 2768 ve sınıf harfi (ör. ISO 2768-m) belirtilir. Kritik ölçüler ise çizim üzerinde ayrıca tolerans verilerek tanımlanır.
Projeniz İçin Teklif Alın
Fason CNC işleme ve prototip ihtiyaçlarınız için teknik resminizi gönderin, teklif sürecini başlatalım.