Ana Sayfa/CNC Talaşlı İmalat/5 Eksen CNC İşleme
HİZMETLERİMİZ
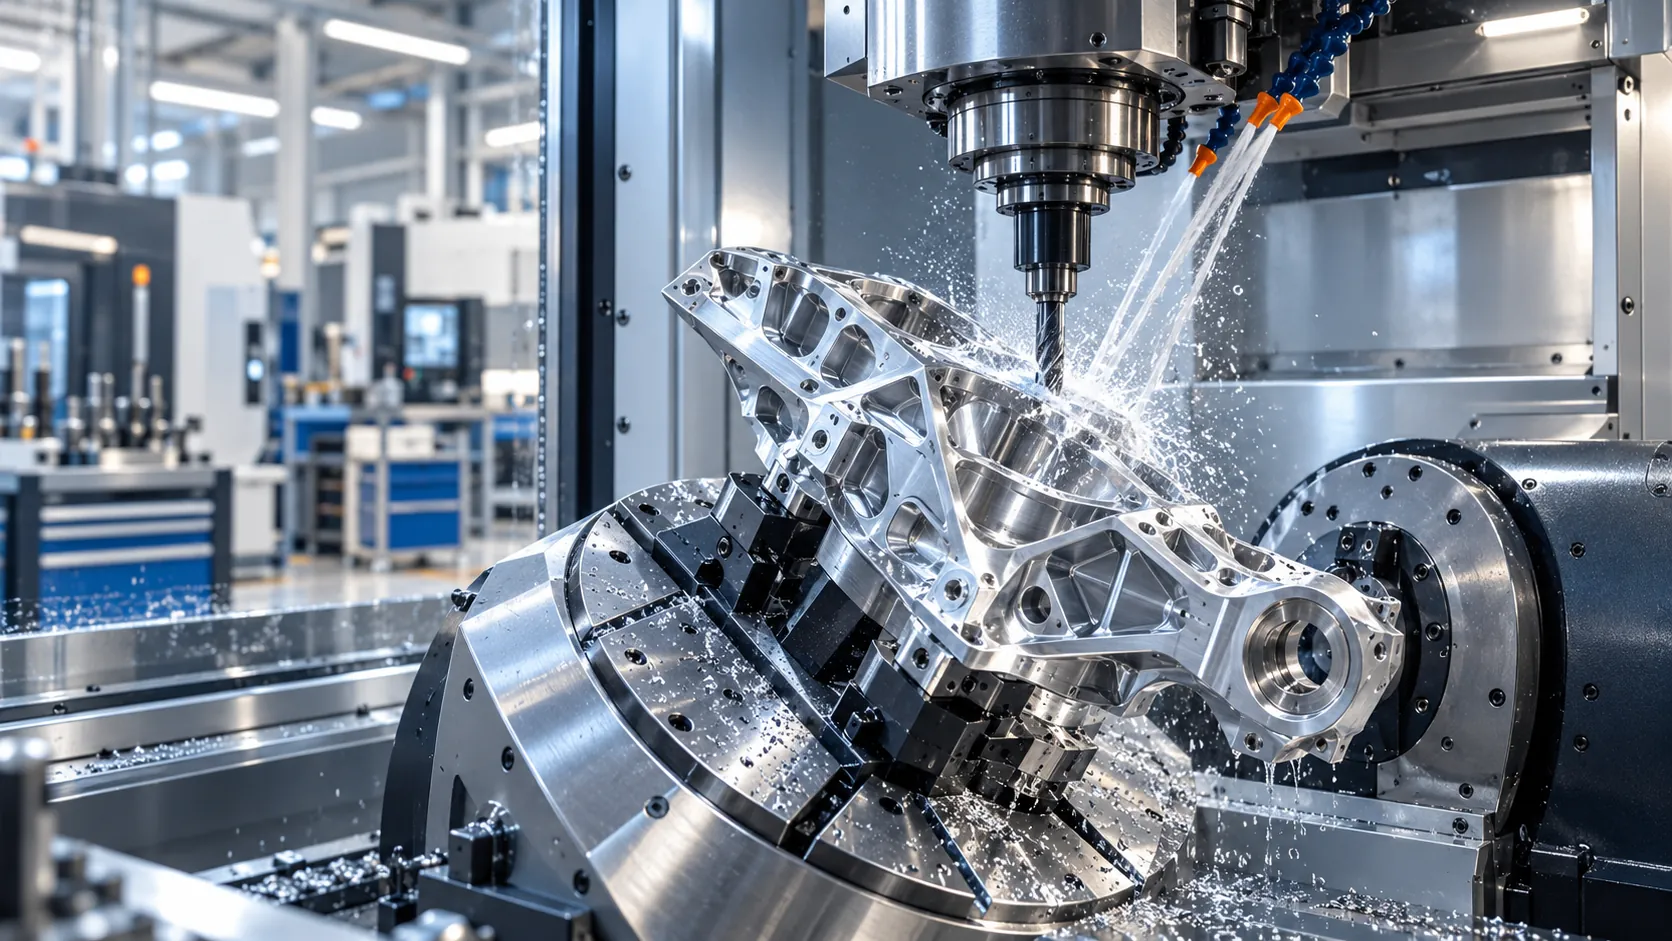
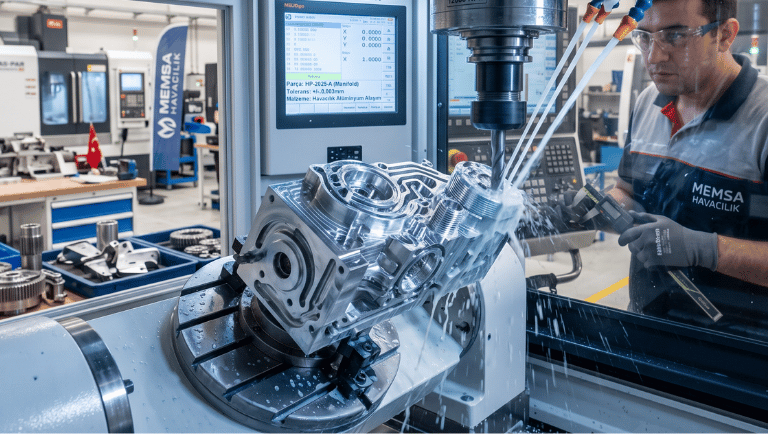
5 eksen CNC işleme teknolojisiyle karmaşık geometrilere sahip metal parçaların yüksek hassasiyetle üretimine yönelik çözümler sunuyoruz. Üç doğrusal eksene iki dönel eksenin eklenmesi, parçanın birçok yüzünün az bağlamayla ve uygun takım yönelimiyle işlenmesine imkân tanır.
015 EKSEN CNC İŞLEME
5 eksen makinelerde X, Y ve Z doğrusal eksenlerine ek olarak iki dönel eksen (ör. A ve B veya A ve C) bulunur. Bu yapı, kesici takımın veya parçanın farklı açılara yatırılmasını mümkün kılar ve tek bağlamada birden çok yüzeye erişim sağlar.
Karmaşık yüzeyli, bileşik açılı ve derin geometrili parçalar bu yapıdan en çok yararlanan gruplardır. Programlama ve çarpışma kontrolü 3 eksene göre daha ayrıntılı bir hazırlık gerektirir.
UYGULAMA ALANLARI
02AVANTAJLAR
01
Birden çok yüze tek bağlamada erişim, referans kaymasını ve hazırlık süresini azaltır.
02
Bileşik açılar, alttan kesmeler ve eğrisel yüzeyler için uygun takım yönelimi.
03
Prizmatik işlerde 3+2, kontürlü yüzeylerde eşzamanlı 5 eksen yaklaşımı.
04
Takımın yüzeye yaklaşabilmesi, kısa takım kullanımını ve yüzey kalitesini destekler.
05
Titanyum ve süper alaşımlar gibi parçalarda tutarlı ölçü için az bağlama avantajı.
02
3+2 işlemede iki dönel eksen parçayı belirli bir konuma getirip sabitler; ardından kesme işlemi 3 eksen stratejileriyle yapılır. Bu yöntem genellikle düzlemsel ve prizmatik geometriler için uygun olup, birden çok yüzün farklı açılardan işlenmesinde bağlama sayısını azaltır ve daha kısa, daha rijit takımların kullanılmasına yardımcı olabilir.
Eşzamanlı 5 eksende ise beş eksen kesme sırasında birlikte hareket eder ve takım, yüzeye göre uygun yönelimini işlem boyunca korur. Tam eşzamanlı çalışma için makinede takım merkez noktası kontrolü (RTCP/TCPC) gibi özellikler gerekir; bu yöntem özellikle sürekli eğrisel ve kompleks kontürlü yüzeylerde tercih edilir.
03
Tek bağlamada birden çok yüzün işlenmesi, parça sökülüp yeniden bağlandıkça oluşabilen referans kaymasını azaltır ve yüzeyler arası konum toleransını tutturmayı kolaylaştırır. Takımın yüzeye daha uygun açıyla yaklaşması, kısa takım kullanımına ve yüzey kalitesinde iyileşmeye de olanak tanır.
Bu avantajların ne kadarının ekonomik karşılık bulacağı parçaya bağlıdır; basit prizmatik bir parça için 5 eksen gereksiz maliyet olabilir. Bu nedenle 3, 4 ve 5 eksen seçenekleri, parça geometrisi ve adetine göre birlikte değerlendirilir.
04
Karmaşık geometrili parçalar savunma ve havacılık yapısal elemanlarında, medikal cihaz parçalarında, kalıp ve kompozit takım çalışmalarında ve özel makine bileşenlerinde sık görülür. Titanyum ve nikel esaslı alaşımlar gibi işlenmesi zor malzemelerde, az bağlama ile yüzey bütünlüğü ve ölçü tutarlılığı önem taşır.
Teknik resminizdeki geometri ve toleransa göre 5 eksenin gerekip gerekmediğini birlikte değerlendirebiliriz. Gerekmediği durumlarda daha ekonomik olan 3 veya 4 eksen alternatifi önerilir.
03MALZEME
04SÜREÇ
01
Teknik resim, 3B model, malzeme, tolerans ve adet bilgisi incelenir; imalat edilebilirlik ve olası riskler teklif aşamasında netleştirilir.
02
Parçaya uygun işleme stratejisi, takım yolu ve bağlama yöntemi belirlenir; gerekli durumlarda aparat tasarımı yapılır.
03
Parça, 3, 4 veya 5 eksen tezgâhlarda planlanan sırayla işlenir; kritik ölçüler üretim sırasında takip edilir.
04
Teknik resimdeki ölçüler kontrol edilir, talep edilen dokümanlar hazırlanır ve parçalar anlaşılan teslim planına göre sevk edilir.
05SSS
Teknik resminiz, malzeme ve adet bilgilerinizle bize ulaşın; projenize özel yanıt verelim.
3+2’de iki dönel eksen parçayı konumlandırıp sabitler ve kesme 3 eksen stratejileriyle yapılır. Eşzamanlı 5 eksende ise tüm eksenler kesme sırasında birlikte hareket eder.
Hayır. Basit prizmatik parçalar 3 eksende, silindirik/çok yüzeyli parçalar 4 eksende ekonomik biçimde üretilebilir. 5 eksen, bileşik açı, alttan kesme veya sürekli eğrisel yüzey gibi durumlarda değer katar.
Takımın yüzeye uygun açıyla yaklaşması ve daha kısa takımların kullanılabilmesi, titreşimi ve izleri azaltmaya yardımcı olabilir. Sonuç parça, malzeme ve kesme parametrelerine bağlıdır.
06DİĞER HİZMETLER
01 / 04
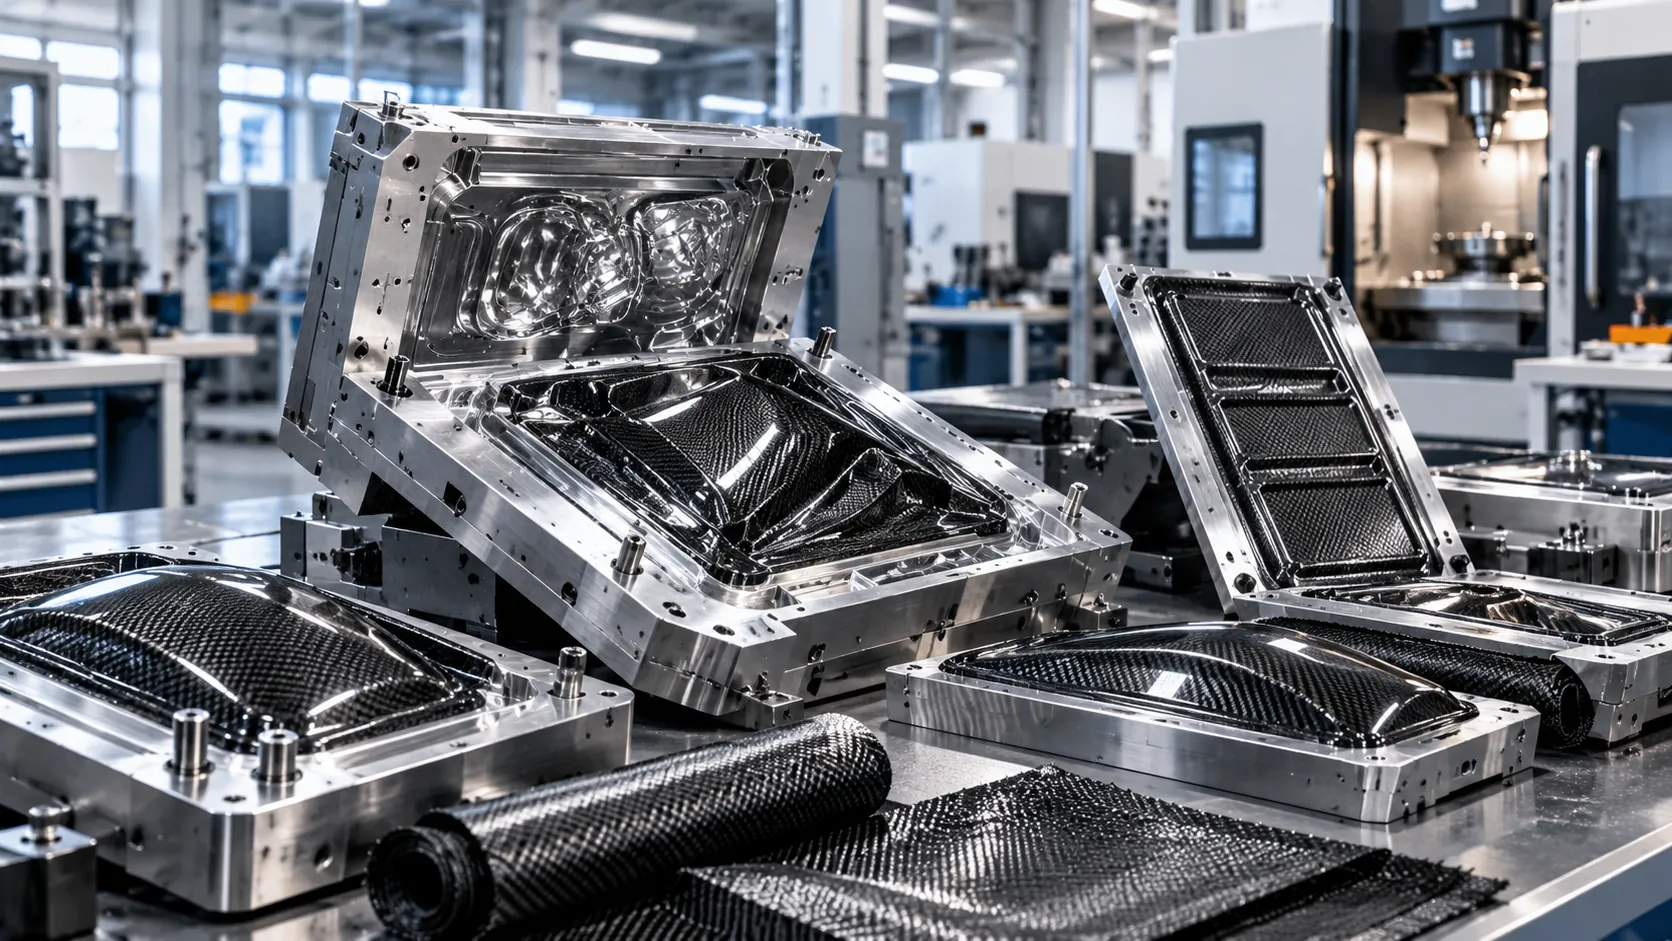
Karbon fiber ve kompozit parça üretimi için layup tool, kalıp ve model işleme çözümleri.
İNCELE

02 / 04
Prizmatik parçalar, plakalar, flanşlar ve kalıp elemanları için verimli, tekrarlanabilir 3 eksen talaşlı imalat.
İNCELE
03 / 04
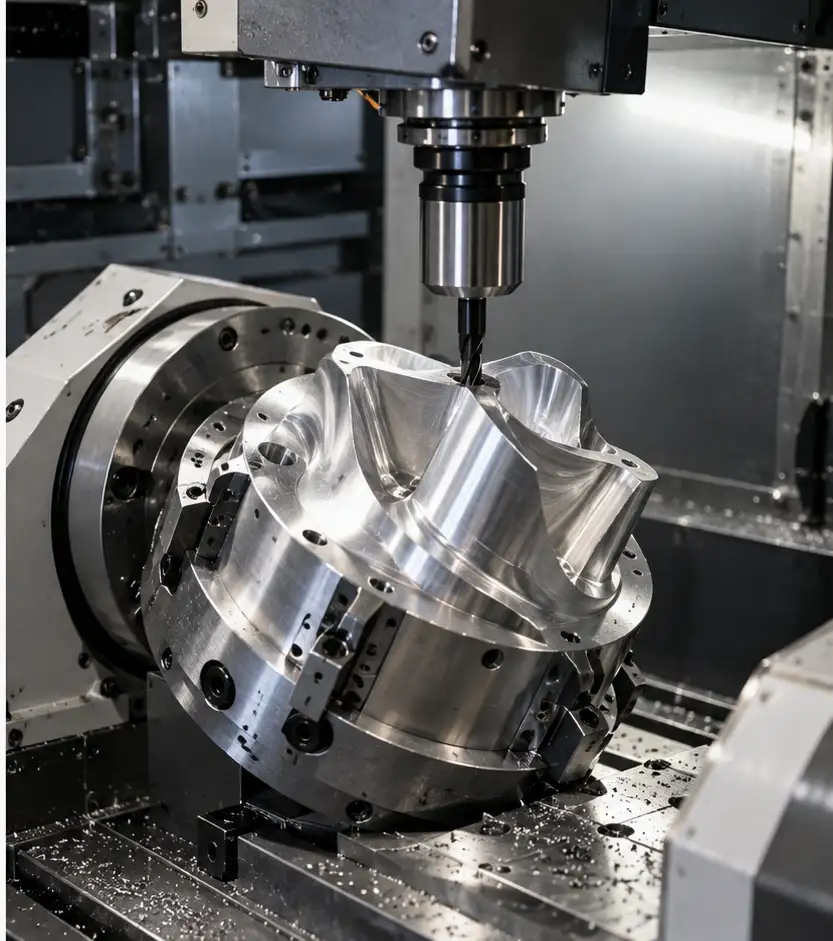
Dönel eksen sayesinde silindirik ve çok yüzeyli parçaların tek bağlamada işlenmesi; kamalar, delikler ve helisel yapılar.
İNCELE
04 / 04
Dar tolerans, yüzey kalitesi ve ölçüm doğrulaması gerektiren parçalar için teknik resme uygun üretim.
İNCELE
Karmaşık geometrili parçanız için teknik resmi ve 3B modeli gönderin, 5 eksen işleme planını birlikte değerlendirelim.