Ana Sayfa/CNC Talaşlı İmalat/3 Eksen CNC İşleme
HİZMETLERİMİZ
3 eksen CNC işleme, kesici takımın X, Y ve Z doğrultularında doğrusal hareket ettiği, talaşlı imalatın temel ve en yaygın yöntemidir. Tek yönden erişilebilen parçalar için hem prototip hem de seri üretimde ekonomik ve tekrarlanabilir bir çözüm sunar.

013 EKSEN CNC İŞLEME
3 eksen tezgâhta kesici takım üç doğrusal eksende hareket eder ve takım yönelimi işleme boyunca sabit kalır. Bu nedenle parçanın aynı bağlamada işlenebilen yüzeyleri, takımın yukarıdan erişebildiği yüzeylerle sınırlıdır.
Birden fazla yüzeyi işlenecek parçalarda parça sökülüp farklı yönde yeniden bağlanır. Bu da bağlama sayısını ve yüzeyler arası referans kayması riskini artırabileceği için, bağlama planı ve aparat tasarımı önem kazanır.
UYGULAMA ALANLARI
02AVANTAJLAR
01
Prizmatik parçalarda basit programlama ve yaygın tezgâh yapısı sayesinde verimli maliyet yapısı.
02
Doğrulanan program ve bağlama düzeniyle tekrarlayan partilerde tutarlı üretim.
03
Basit ve orta karmaşıklıktaki geometrilerde hızlı programlama ve deneme imkânı.
04
Alüminyum, çelik, paslanmaz ve mühendislik plastikleri gibi malzemelerde işleme.
05
Frezeleme, cep, kanal, delik delme ve diş açma operasyonları.
02
3 eksen işleme, plaka, blok, flanş, braket, kapak ve gövde gibi prizmatik parçalarda yaygın olarak kullanılır. Düz yüzey frezeleme, cep açma, kanal işleme, delik delme ve diş açma bu yöntemle yapılan tipik operasyonlardır.
Karşılaştırmalı kaynaklar, 3 eksenin basit programlanabilir ve genellikle daha ekonomik olduğunu, prizmatik parçalar ile yüksek adetli basit işler için uygun olduğunu belirtir. Parça birden çok yüzeyde işleme gerektiriyorsa 4 veya 5 eksen alternatifleri de değerlendirilir.
03
Basit ve orta karmaşıklıktaki geometriler, 3 eksen tezgâhlarda hızlı programlanıp denenebildiği için prototip aşamasına uygundur. Doğrulanan program ve bağlama düzeni, aynı parçanın tekrarlayan partilerinde korunabilir.
Seri işlerde birden fazla parçayı aynı anda bağlayan özel aparatlar veya bağlama çözümleri, bağlama süresini kısaltmaya yardımcı olabilir. Bu tür çözümler adet ve parça yapısına göre teklif aşamasında değerlendirilir.
04
Takımın yönelimi sabit olduğundan, yan yüzeylerdeki delikler, eğik düzlemler, helisel kanallar veya alttan kesmeli (undercut) geometriler 3 eksende ya çoklu bağlama ya da özel aparat gerektirir. Bu durumlarda 4 eksen veya 3+2 5 eksen yaklaşımı, bağlama sayısını azaltabilir.
Doğru eksen seçimi teknik resim incelenerek yapılır. Amaç, parçayı gereksiz yere pahalı bir yöntemle üretmemek veya yetersiz bir yöntemde kalite riskine girmemektir.
03MALZEME
04SÜREÇ
01
Teknik resim, 3B model, malzeme, tolerans ve adet bilgisi incelenir; imalat edilebilirlik ve olası riskler teklif aşamasında netleştirilir.
02
Parçaya uygun işleme stratejisi, takım yolu ve bağlama yöntemi belirlenir; gerekli durumlarda aparat tasarımı yapılır.
03
Parça, 3, 4 veya 5 eksen tezgâhlarda planlanan sırayla işlenir; kritik ölçüler üretim sırasında takip edilir.
04
Teknik resimdeki ölçüler kontrol edilir, talep edilen dokümanlar hazırlanır ve parçalar anlaşılan teslim planına göre sevk edilir.
05SSS
Teknik resminiz, malzeme ve adet bilgilerinizle bize ulaşın; projenize özel yanıt verelim.
3 eksende takım X, Y, Z doğrultularında hareket eder ve takım yönelimi sabittir. 4 eksen bir, 5 eksen iki dönel eksen ekleyerek parçanın farklı yüzlerine tek bağlamada erişmeyi mümkün kılar.
Çoğu zaman 3 eksen ekonomik bir seçimdir; ancak birden fazla yüzde yüksek konum toleransı gerekiyorsa 4 veya 3+2 5 eksen bağlama sayısını azaltabilir. Karar, teknik resme göre verilir.
Teknik resim ve varsa STEP gibi 3B model; malzeme, adet ve istenen tolerans bilgisiyle teklif hazırlanabilir.
06DİĞER HİZMETLER
01 / 04
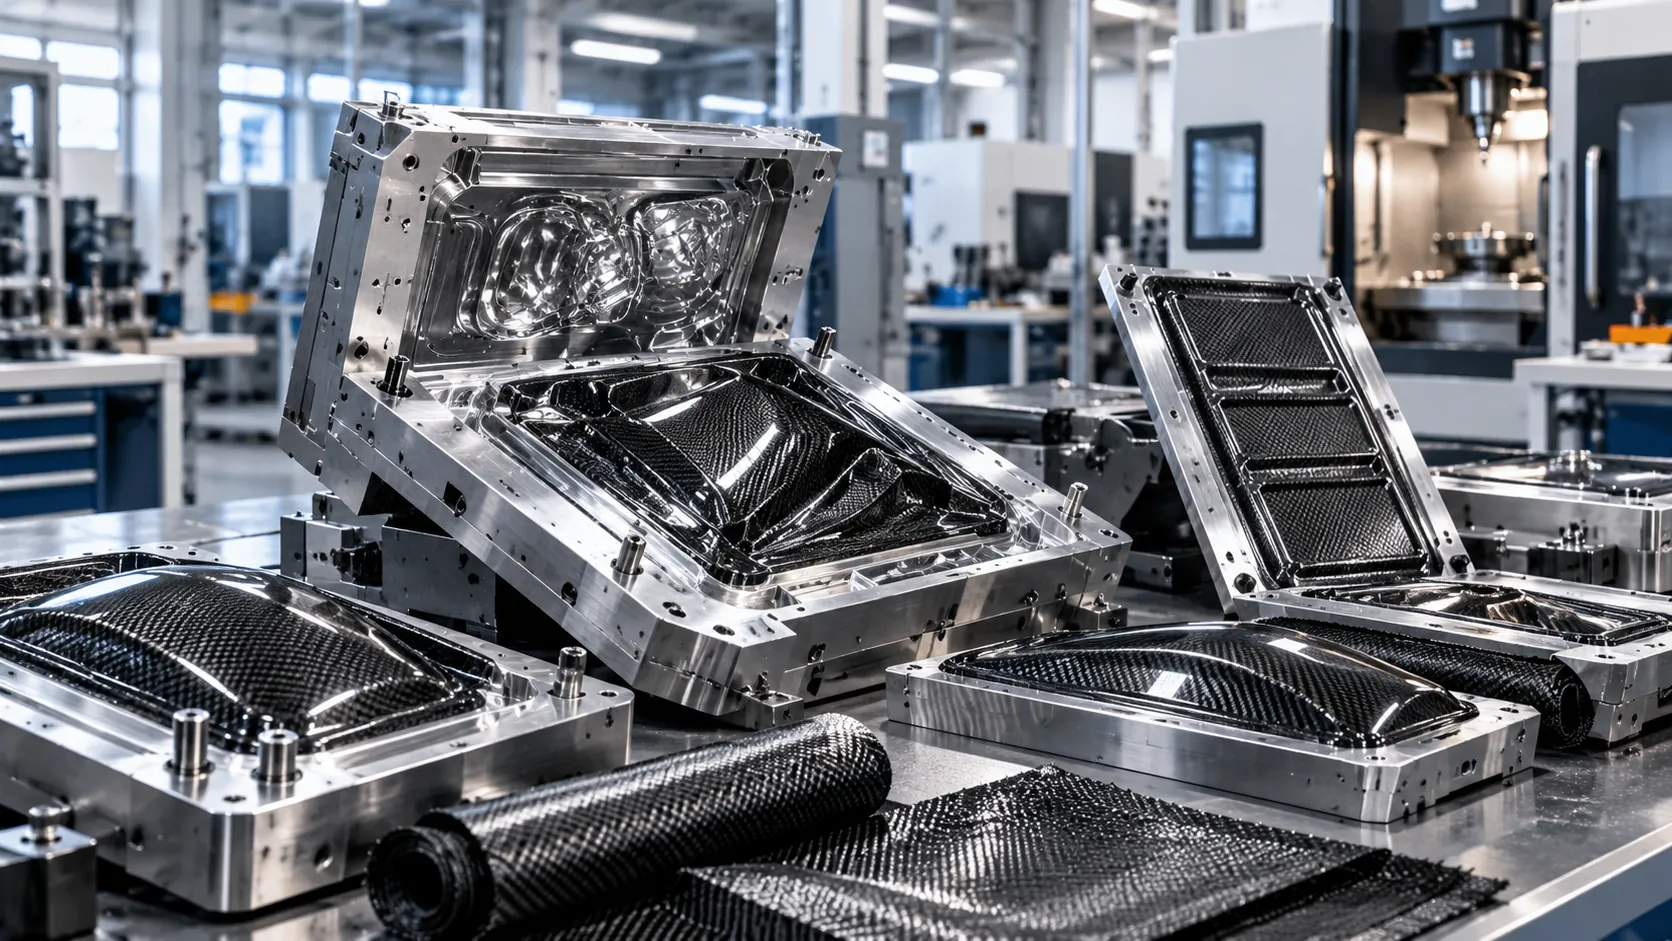
Karbon fiber ve kompozit parça üretimi için layup tool, kalıp ve model işleme çözümleri.
İNCELE
02 / 04
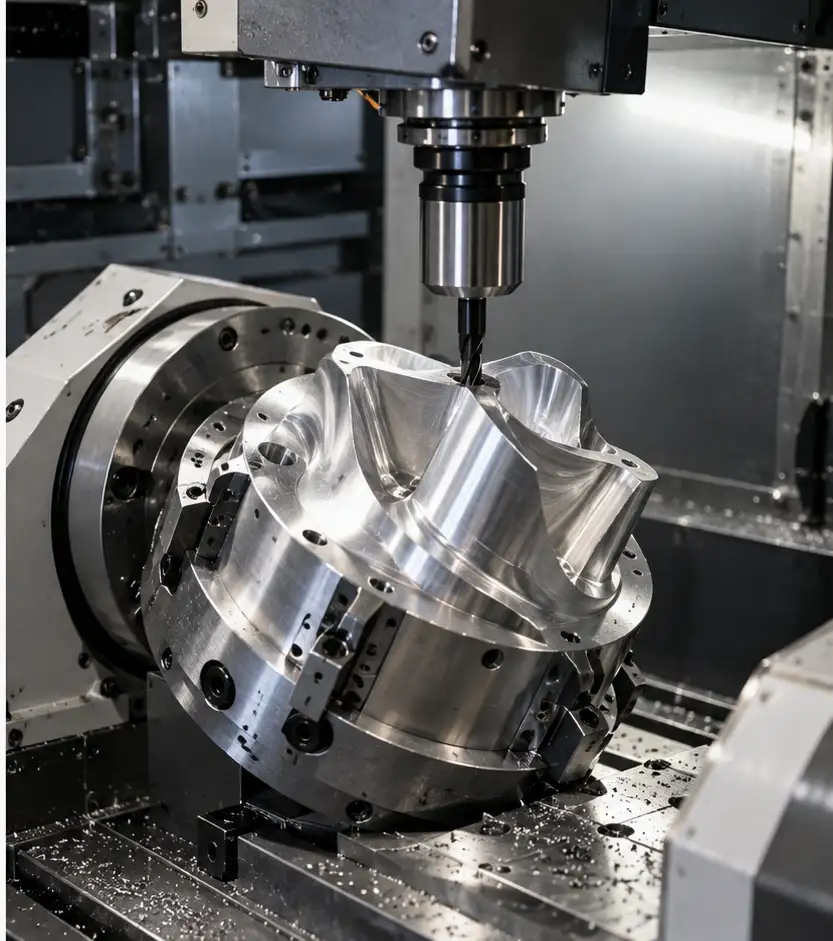
Dönel eksen sayesinde silindirik ve çok yüzeyli parçaların tek bağlamada işlenmesi; kamalar, delikler ve helisel yapılar.
İNCELE
03 / 04
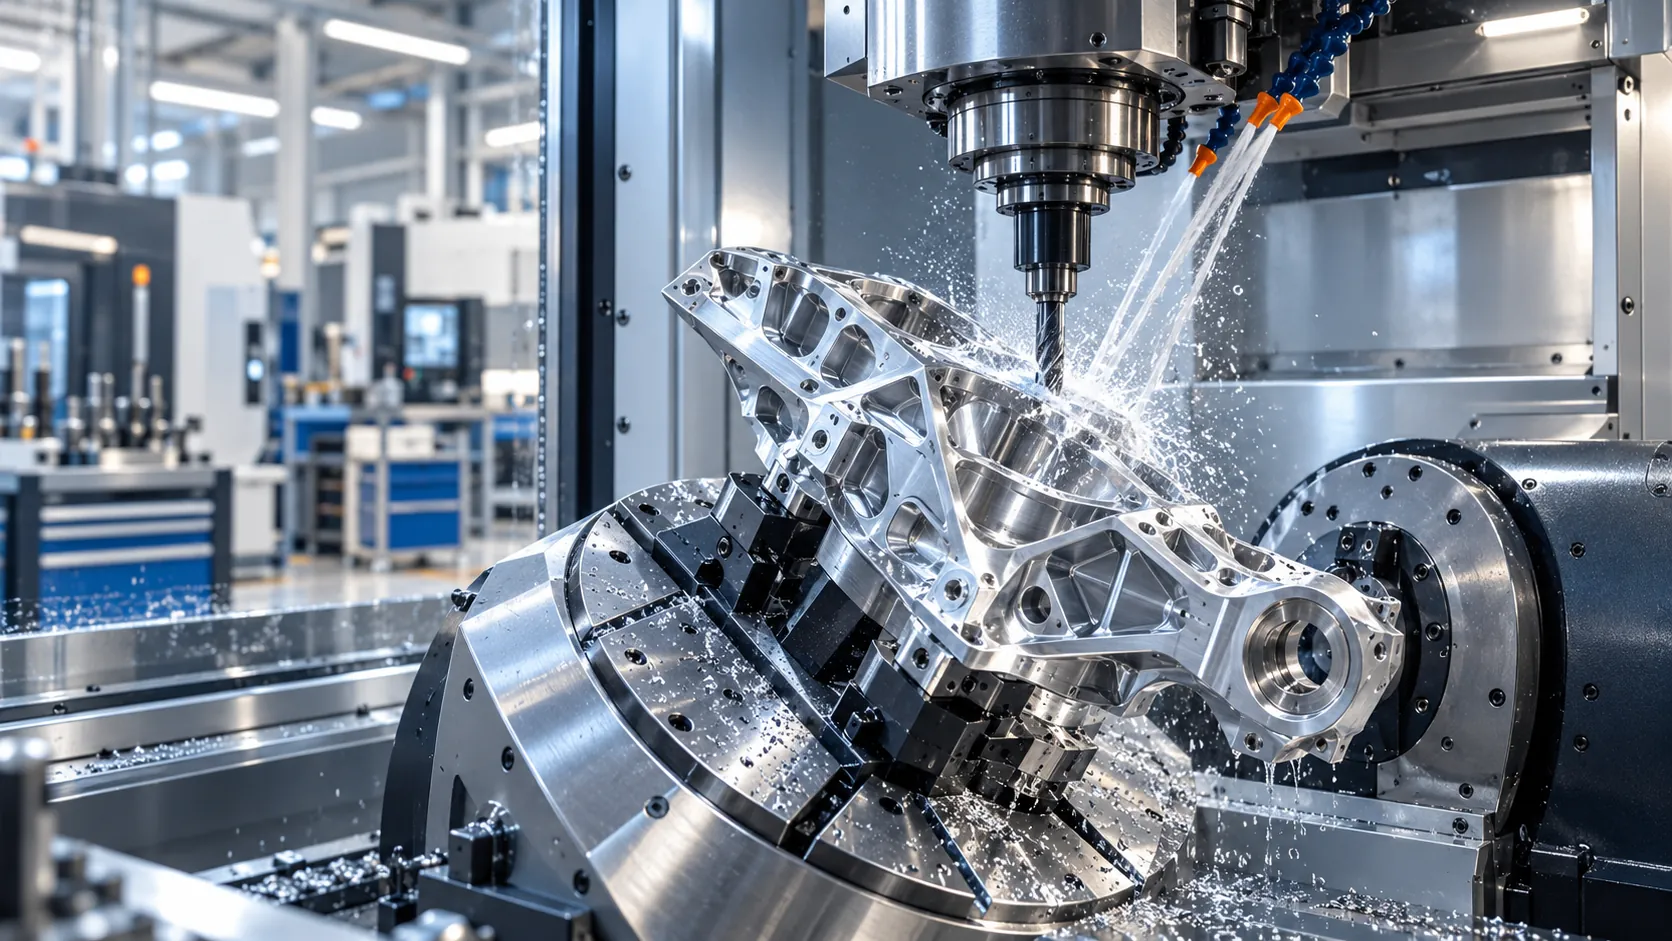
Karmaşık geometrili metal parçaların az bağlamayla, yüksek hassasiyetle işlenmesi için 3+2 ve eşzamanlı 5 eksen yaklaşımı.
İNCELE
04 / 04
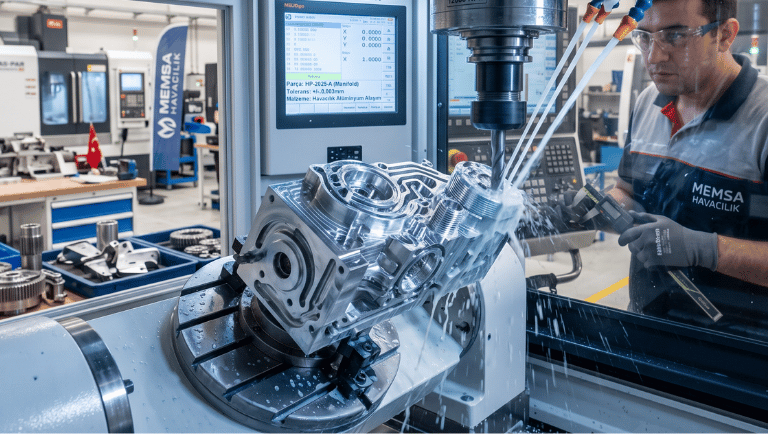
Dar tolerans, yüzey kalitesi ve ölçüm doğrulaması gerektiren parçalar için teknik resme uygun üretim.
İNCELE
Prizmatik parçalarınız için teknik resmi paylaşın, 3 eksen işleme planı ve teklifi birlikte hazırlayalım.